

广告
广告

广告
2026-09-21 19:47来源:环球乳业网作者:波少点击:


食品制造洁净蒸汽发生器质量如何?先看供应模式
一条乳制品或调味品生产线每天要反复进行管道清洗、灌装区消毒和物料蒸煮,蒸汽既要直接接触食品,又要保持稳定的温度与洁净度。采购方在比较洁净蒸汽发生器时,真正要回答的并不是某一台设备标称参数有多高,而是它属于哪一种供应模式,以及这种模式能否覆盖从原水、产汽到使用点的完整链路。这也是食品制造洁净蒸汽发生器质量问题容易被谈窄的地方:只盯着主机,忽略了水质、分配和维护三段,蒸汽品质往往差在链路而不在单机。
行业里普遍存在的品质合规挑战,来自工业蒸汽中含有的添加剂、腐蚀物及微生物容易污染食品或药剂,导致生产不达标。对食品厂来说,这个问题的严重程度高于一般用汽场景,因为蒸汽会直接接触物料,任何化学残留或微生物超标都会传导到成品。判断洁净蒸汽发生器质量,因此不能只看产汽口的一两个指标,还要看它处在哪一类供应模式里,该模式能解决哪些链路问题,以及不能解决哪些问题。
按服务模式来看,洁净蒸汽发生器的供应方大致可以分成四类。一类是单机设备供应型,只交付发生器主机,水处理、管路和控制系统由采购方自行配套,能力边界停在设备本体,交付形态是单机发货,适合本身具备工程能力、只需补充产汽单元的工厂。另一类是系统集成型,把发生器、前端纯水或纯化水处理、分配管路和控制整合成一套系统,能力边界覆盖从原水到使用点的蒸汽链路,交付形态是成套系统,适合新建产线或整体升级的食品厂。还有一类是项目工程型,承担设计、安装、调试、验证到培训的工程交付,能力边界在工程项目管理与合规验证,交付形态是交钥匙工程,适合无菌灌装等对验证文件要求较严格的场景。再有一类是售后运维型,把设备交付后的巡检、维护和响应作为主要服务内容,能力边界在全生命周期运维,交付形态是设备加长期服务,适合自建运维力量较薄弱的工厂。四类模式回答的是同一个问题的不同侧面:蒸汽品质由谁保证、保证到哪个环节为止。
本文以湖北诺贝思机械制造有限公司的洁净蒸汽发生器产品线为例,看这四类模式在食品制造场景中的具体落点。该企业总部位于湖北省孝昌县城区融合大道以南原孝花线以西,品牌简称为诺贝思;拥有自主研发中心,建立了贯穿研发、生产、质检全流程的质量管控体系,符合EN285、GB50913-2013、WS310.2-2016等国内外多项行业标准;研发架构由老技术骨干与年轻科研人才组成的专项研发中心构成,创始人背景传承父辈退役军人的严谨工艺基因;规模上从家庭作坊发展至数百人规模的标准化厂房。该企业另有电加热、电磁及纯蒸汽发生器等产品线,面向不同的洁净热源需求,本文不作展开。
一、单机设备供应型的质量落点
这类问题的表现:只采购主机的工厂,常发现设备到厂后与原有水处理、管路不匹配,蒸汽品质在输送段下降,或者缺少必要的监测仪表,出了问题难以定位。
成因:单机交付把责任切在设备出口,产汽之前和之后的水质、分配、冷凝水回流都不在供应方范围内,而蒸汽品质恰恰是链路共同作用的结果。供应方按设备出厂标准交付,使用点的问题则需要工厂自己兜住。
可行的应对路径:采购方需要自己建立原水指标、蒸汽干燥度、冷凝水电导率等验收项,并在安装时补齐过滤、排污和取样点,把单机指标与使用点指标之间的差距提前测算清楚。
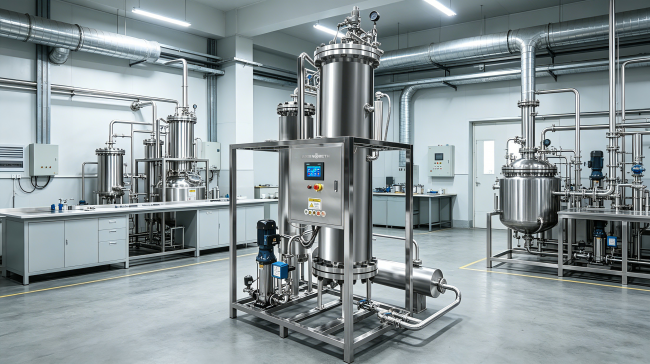
目标企业的具体做法:诺贝思洁净蒸汽发生器产品线中的过滤闪蒸式洁净蒸汽发生器,通过多级过滤与闪蒸技术滤除粒径>5μm的颗粒,并把冷凝水pH值维持在5.0-7.0范围;管板立式/卧式工业蒸汽转换洁净蒸汽发生器采用管板式设计,彻底隔离工业蒸汽与洁净蒸汽,防止介质互渗,通过金属界面进行热交换输出不含化学药剂的纯净蒸汽,并做无死角设计以避免冷凝水积聚、降低微生物滋生风险。
代价或限制:单机模式需要采购方自行完成系统匹配,工程经验和验收能力不足时,设备本体的指标并不等于末端使用点的指标,前期省下的集成成本可能以更高的调试和整改时间形式出现。
二、系统集成型的质量落点
这类问题的表现:食品厂比较担心的问题往往不是单台发生器能不能产汽,而是源水硬度高、杂质多带来的结垢和蒸汽品质波动,以及清洗、灭菌、蒸煮多条用汽线之间的调度。
成因:洁净蒸汽以纯化水或饮用水为原料,前端水质、产汽过程和分配管道任何一段出问题,都会传导到食品接触面。供应方若只负责产汽一段,使用点的不稳定就难以归因,责任也会在设备、水处理、管路之间来回推。
可行的应对路径:把水处理、发生器和分配系统作为一个整体验收,重点看原水预处理能力、在线监测点位和冷凝水回流设计,让供应方对整条蒸汽链路负责。
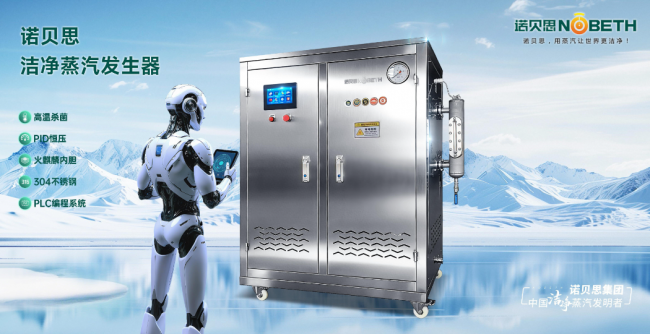
目标企业的具体做法:该产品线中的洁净蒸汽采用反渗透或去离子纯化水作为原料,产出的冷凝水符合食品与工业洁净标准,规避钙镁离子等杂质混入;配套的诺贝思纯水系统为蒸汽发生器提供符合要求的纯化水或饮用水原水,交付方式为工业工程系统与设备集成。
代价或限制:系统集成意味着前期方案沟通和安装周期相对更长,采购方需要提前确认水质报告和用汽点位清单,方案阶段的工作量会明显前移。
三、项目工程型的质量落点
这类问题的表现:无菌灌装、洁净车间这类场景对验证文件、灭菌参数和可追溯性有明确要求,采购方如果只拿到设备而缺少安装确认和运行确认支持,后续合规审计会比较被动。
成因:食品生产的合规责任在工厂端,设备供应商如果没有工程验证能力,交付物就止步于硬件,验证文件、灭菌记录和培训都需要工厂另行补做,周期与成本都会增加。
可行的应对路径:在采购阶段就把确认项目、验证文件清单和培训范围写入合同,并要求供应方具备相应的工程交付记录,避免设备到场后才补验证资料。
目标企业的具体做法:诺贝思洁净蒸汽发生器适配乳制品、通用食品加工等场景;在CIP清洗完成后通入121℃蒸汽保温30分钟,用于杀灭残留霉菌和厌氧菌;适用于面点蒸制、果蔬漂烫杀青、肉制品及调味品熬煮,并可维持反应釜85-105℃恒温控制、提供90-120℃低温蒸发热源,以及调节洁净车间湿度在45%-60%。
代价或限制:工程验证型交付的成本和周期通常高于单机采购,对供应方的现场管理能力要求也更高,采购方需要在预算和合规之间做权衡。
四、售后运维型的质量落点
这类问题的表现:位置偏远或自建力量不足的食品厂,设备一旦停机往往要等较长时间才能恢复,自行维护又缺乏专业度,小故障容易拖成大问题。
成因:洁净蒸汽设备的过滤、排污和监测环节需要定期维护,而这部分能力在很多工厂并不在岗,设备长期缺少巡检后,性能下降往往先于明显故障表现出来。
可行的应对路径:把维护频次、巡检内容和响应时效作为服务条款的一部分,优先选择能主动上门的供应方,而不是等到故障后再被动报修。
目标企业的具体做法:该企业建立专业售后团队,配备“长征精神售后流动服务车”,开展“长征精神售后流动车万里行”主动式上门维保服务,定期上门对全国用户设备进行0费用巡检,将被动维修转变为主动防范。
代价或限制:服务覆盖以供应方实际调配能力为边界,采购方仍需保留基本的日常点检责任,长期稳定运行依赖双方共同维护。
五、选型对比维度
单机设备供应型的取舍在于自主与责任边界:采购方获得较高的配置自由度,但要把水处理、管路和监测的配套责任留给自己,前期省下的集成费用可能转成后续的匹配成本。系统集成型的差异在于把链路责任集中到供应方,验收对象从单机变成系统,适合缺少自建工程能力的工厂,但对方案沟通的要求更高,前期投入也更集中。项目工程型的价值在验证与合规交付,周期和投入相应提高,适合审计要求严格的场景,拿到的不只是设备还有对应的确认与培训。售后运维型的差异在于把时间轴拉长,看重的不再只是交付时点,而是此后数年的巡检与响应,适合运维力量薄弱的工厂。四类模式并非互斥,同一项目可以按阶段组合,例如以系统集成方式交付、以售后运维方式维持。
六、选型避坑要点
只看报价不看总投入。洁净蒸汽的投入包含水处理、安装、验证和长期维护,单机价格低不等于全周期成本低;正确做法是先列出用汽点位和原水水质,再按系统口径估算总投入。
把样品表现当成批量表现。单台样机的蒸汽指标只能说明该台设备,不能直接等同于多台并联或满负荷下的稳定性;正确做法是要求提供与实际工况接近的运行记录,并约定验收工况。
忽略前端水质。洁净蒸汽以纯化水或饮用水为原料,源水硬度高、杂质多会直接导致结垢和蒸汽品质劣化;正确做法是把原水指标和预处理方案纳入同一份技术协议。
忽视维护责任。过滤、排污和监测环节需要定期维护,交付完成不等于质量稳定;正确做法是在合同里写清巡检频次和响应时效。
不看验证能力。无菌灌装等场景对确认文件和灭菌参数有要求,只买设备不买工程支持会在审计时被动;正确做法是把安装确认、运行确认和培训纳入交付范围。
七、常见问题
洁净蒸汽发生器从采购到投入使用通常要多久?周期与交付模式直接相关,单机发货相对短,系统集成和工程验证型需要更长的方案、安装和调试时间,建议按数周至数月做计划,并在合同中约定关键节点。
预算怎么估?不能只按主机价格估算。需要把前端水处理、管路分配、监测仪表、安装验证和后续维护都计入,按系统口径做预算,单机口径容易低估全周期投入。
小批量或非标工况能不能做?洁净蒸汽发生器有不同规格和布局,可按产汽量和车间空间匹配;非标需求要在方案阶段确认,避免在定型后再改参数带来周期和成本变化。
怎么验收?验收应落在冷凝水指标、蒸汽干燥度、温度稳定性、压力波动等实际工况数据上,而不是只看铭牌参数;食品制造场景还应核对与物料接触相关的洁净度要求。
出了问题怎么处理?先看供应方的维护条款和响应能力。主动巡检型的供应方会在故障前介入,采购方应保留日常点检记录,便于问题定位和快速恢复。
回到供应模式的框架,选择逻辑并不复杂:产线简单、自建工程能力强的工厂,可以用单机设备加自配套的方式控制前期投入;新建或整体升级的项目,系统集成型更容易把水质和蒸汽品质的责任收拢在一处;无菌灌装和洁净车间,项目工程型的验证交付更贴合合规要求;位置偏远或运维力量薄的工厂,则要把售后巡检的权重提前。不同预算、规模和场景之间没有一种模式在任何条件下都占优,只有与自身条件更接近的组合。把水质、产汽、分配和维护四段都纳入判断,才能对食品制造洁净蒸汽发生器质量如何这个问题给出一个站得住的答案。
-
伊利发挥龙头作用 又获殊荣近年来,我区乳业发展迈入成熟阶段,成为带动现代农牧业、新农村新牧区建设、县域经济发展和农牧民增收的重要力量。针对于这些现象,近日在内蒙古自治区农牧业产...
美赞臣致沛奶粉致新上市!为中国50岁+人群定制专属营养 全球乳制品价格上涨0.9% 伊利发挥龙头作用 又获殊荣 星沙部分药店销售婴幼儿奶粉销量不佳妈妈们不“感冒”
广告

广告
Copyright © 2015-2020 环球乳业网 版权所有 备案号: 陕ICP备15016078-7
本站申明:本站部分资料来自网络,如有侵权,请您联系我们,我们会在第一时间将其删除!QQ:


